Produksjon QC kvalitetsinspeksjon
Statorvikling Elektriske ytelsesparametere Inspeksjonsrapport
1. Inspeksjonsformål
Under statorviklingsprosessen testes statorelektriske ytelsesparametere (motstand og induktans) for å sikre at de oppfyller designkravene. Nøyaktig testing med en digital RC-bro sikrer stabil motordrift, forhindrer elektromagnetisk vibrasjon forårsaket av parameteravvik og forbedrer produktkvalitet og ytelse.
2. Inspeksjonsutstyr
En kalibrert digital RC-bro med høypresisjonsmålefunksjoner brukes til å oppnå nøyaktig statormotstand og induktansparametere for å møte inspeksjonskravene.
3. Inspeksjonsprosess
● Forberedelse: Koble den viklede statoren til RC digitale bro-testterminaler i henhold til spesifikasjonene, og sørg for sikre tilkoblinger og god kontakt. Sjekk testmiljøet (som temperatur og fuktighet) for å forhindre at miljøfaktorer forstyrrer måleresultatene.
● Parametertesting: Betjen den digitale RC-broen, velg tilsvarende testmodus (motstands- eller induktansmåling), start testprogrammet og les og registrer statormotstanden og induktansverdiene.
● Sammenligning og verifikasjon: Sammenlign testparametrene med standard motstands- og induktansverdier spesifisert i designtegningene for å finne ut om de er innenfor det tillatte toleranseområdet.
4. Testresultater
Stator Hi-Pot testrapport
1. Testformål
En hi-pot-test utføres under statorproduksjon. En 1800V spenning (300V over standarden) påføres ved hjelp av en hipottester. Testvarigheten er kontrollert til 5 sekunder, strømmen er ≤5mA, og ingen lysbue oppstår. Dette verifiserer statorens isolasjonsytelse, sikrer lekkasjefri motordrift og forbedrer produktsikkerheten og påliteligheten.
2. Testutstyr
Det brukes en kalibrert hipot-tester, som nøyaktig gir ut den innstilte spenningen, overvåker strømmen i sanntid og har buedeteksjon, som oppfyller kravene til høy presisjon og høy pålitelighet for statorhipottesting.
3. Testprosedyre
● Forberedelse: Koble statoren til hipot-testerelektrodene som spesifisert, og sørg for sikre tilkoblinger og god kontakt. Rengjør testområdet, hold det tørt, fritt for ledende rusk, og unngå miljøpåvirkning.
● Parameterinnstillinger: Sett hipot-testeren til en testspenning på 1800V, en testvarighet på 5 sekunder og en strømterskel på 5mA. Aktiver lysbuedeteksjonsfunksjonen. Etter å ha bekreftet at parametrene er riktige, start testen.
● Testutførelse: Testeren øker automatisk spenningen til 1800V og opprettholder den i 5 sekunder, mens den samtidig overvåker strøm og lysbue. Under testen forble spenningsutgangen stabil på 1800V, strømmen oversteg ikke 5mA, og ingen lysbue oppstod (spesifikke strømdata ble registrert basert på faktiske forhold).
● Resultatverifisering: Hvis det ikke oppstod spenningsbrudd, strøm som overskred grensen eller lysbuedannelse under hele testen, anses testen som bestått; ellers anses den som mislykket.
Testrapport for hele enhetens jordmotstand
1. Testformål
Denne testen utføres på hele enheten. Ved å bruke en 25A strøm, kontrolleres jordmotstandsverdien for å se om den er mindre enn 90 milliohm. Dette sikrer påliteligheten til hele enhetens jordingssystem, forhindrer lekkasjerisiko og forbedrer produktets elektriske sikkerhet.
2. Testutstyr
RK2678XM jordmotstandstester brukes. Den har presis strømutgang og motstandsmåling. Den kan stabilt sende ut en 25A teststrøm og nøyaktig oppnå jordmotstandsverdier, som oppfyller testkravene.
3. Testprosedyre
● Forberedelse: Koble hele enhetens jordterminal til testerens korresponderende grensesnitt, for å sikre en sikker tilkobling og god kontakt. Sjekk testmiljøet for å sikre at det ikke er noen interferensfaktorer.
● Parameterinnstillinger: På RK2678XM-testeren, sett teststrømmen til 25A og timeren til 3.0s (som indikert av instrumentet), og start testen.
● Testutførelse: Testeren sender automatisk ut 25A strøm i 3 sekunder, måler og viser samtidig jordmotstandsverdien, og registrerer testdata (faktisk testmotstandsverdi må suppleres i henhold til resultatet).
● Resultatbestemmelse: Sammenlign testresistansverdien med standarden (mindre enn 90 milliohm) for å finne ut om testen er akseptabel.
Klasse 1 Apparatlekkasjestrømtestrapport
1. Testformål
Lekkasjestrømtesting utføres på apparater i klasse 1 (produkter som er avhengige av grunnleggende isolasjon og jording for beskyttelse). Basert på relevante sikkerhetsstandarder (som GB 4706/IEC 60335-serien), brukes profesjonelle instrumenter for å måle lekkasjestrømverdier for å sikre at de er innenfor standardgrensene (vanligvis ikke mer enn 0,75mA under normal drift). Dette sikrer produktets elektriske sikkerhet og reduserer lekkasjerisiko.
2. Testutstyr
En lekkasjestrømtester (spesifikk instrumentmodell skal spesifiseres) brukes. Den har presis strømmåling og stabil spenningsutgang, simulerer nominelle spenningsforhold og oppfyller kravene for klasse 1-apparatets lekkasjestrømtesting.
3. Testprosedyre
● Utstyrstilkobling: Koble til klasse 1-apparatet som testes i henhold til instrumentets spesifikasjoner. Sørg for at jord- og strømklemmene er godt i kontakt med de tilsvarende kontaktene på testeren, og kontroller at ledningene er riktige.
● Parameteroppsett: På testeren setter du testspenningen til produktets merkespenning (eller 1,06 ganger merkespenningen, avhengig av standarden) og start lekkasjestrømtesten.
● Testutførelse: Testeren tilfører automatisk spenning, simulerer apparatets driftsforhold, samler inn og viser lekkasjestrømdata i sanntid. De maksimale og stabile lekkasjestrømverdiene registreres under testen (faktiske testdata må suppleres basert på resultatene. For eksempel under testen stabiliserte lekkasjestrømmen seg på 0,3mA, betydelig under standarden på 0,75mA).
● Resultatbestemmelse: Sammenlign testdataene med klasse 1-lekkasjestrømstandarden (≤0,75mA for normal drift) for å fastslå samsvar.
Motorhastighetstestrapport
1. Testformål
En høypresisjon LED-stroboskoptester, som ikke krever oppvarming, brukes til å teste motorhastigheten på hvert gir for å sikre at den nøyaktig samsvarer med designkravene og at hastighetsavviket kontrolleres til ikke mer enn 1 rpm. Dette sikrer stabil motorytelse og støtter den generelle påliteligheten til utstyret.
3. Testutstyr
En høypresisjons LED-stroboskoptester, som ikke krever noen oppvarming, fanger raskt og nøyaktig opp motorhastighetsinformasjon, viser tydelig motorens driftsstatus ved forskjellige gir og oppfyller kravene til høypresisjonshastighetsmåling.
3. Testprosedyre
● Forberedelse av utstyr: Plasser motoren stabilt på testbenken, og sørg for ingen risting eller bevegelse. Slå på LED-stroboskoptesteren og kalibrer instrumentparametrene for å sikre testnøyaktighet.
● Gear Test: Juster motoren til hvert designet gir i rekkefølge. Når motoren går stabilt, slår du på LED-stroboskoptesteren og retter den mot motorens roterende komponenter (som akselen, impelleren osv.). Bruk stroboskopsynkroniseringseffekten, les og registrer hastighetsverdien for det tilsvarende giret.
● Datasammenligning: Sammenlign den faktiske hastigheten til hvert gir med designhastigheten en etter en for å finne ut om avviket er innenfor området på ikke mer enn 1 omdreining.
Rotor automatisk balanseringstestrapport
1. Testformål
Automatisk balansering av rotoren utføres i henhold til G2.5-standarden, og kontrollerer det ensidige masseavviket innenfor 350 mg. Ved å bruke profesjonelt, høypresisjons dynamisk balanseringsutstyr, sikrer dette jevn motordrift og forbedrer den generelle motorytelsen og stabiliteten.
2. Testutstyr
Profesjonelt, høypresisjons dynamisk balanseringsutstyr, utstyrt med presis massedeteksjon og avviksanalysefunksjoner, fullfører effektivt rotor dynamiske balanseringstester, og oppfyller de strenge kravene i G2.5-standarden.
3. Testprosess
● Rotorklemming: Rotoren som skal testes er fast klemt til arbeidsposisjonen til det dynamiske balanseinstrumentet ved hjelp av spesialverktøy. Sørg for en sikker klemme og at koaksialiteten oppfyller testkravene for å forhindre at klemfeil påvirker testresultatene.
● Parameterinnstilling: I testinstrumentet, sett den enkeltsidige massekontrollterskelen til 350 mg i henhold til G2.5-standarden og rotorspesifikasjoner. Bekreft parametere som testhastighet og innsamlingsfrekvens, og start testprogrammet.
● Testdrift: Instrumentet driver rotoren, samler inn vibrasjonsdata og massedistribusjonsinformasjon i sanntid, og analyserer og beregner automatisk det enkeltsidige masseavviket. Under testen viser instrumentskjermen datakurven og status i sanntid. For eksempel, i denne testen, viste det endelige resultatet "OK", noe som indikerer at masseavviket er innenfor 350 mg (spesifikke data kan suppleres etter behov).
● Resultatverifisering: Hvis testen viser et enkeltsides masseavvik på ≤350 mg, anses rotorens dynamiske balansetest som bestått. Ellers anses det som utilfredsstillende og krever rotorkorreksjon og retesting.
Inngående materialkontroll
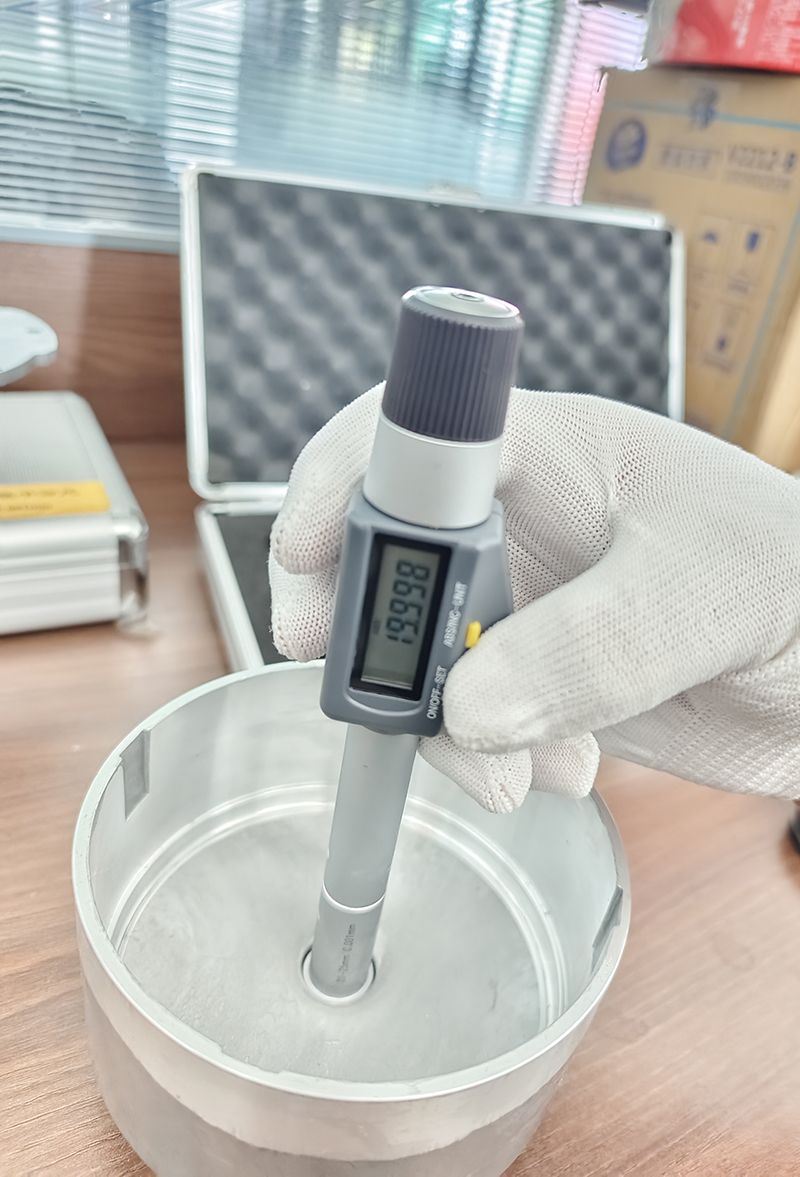
Inspeksjonsrapport for motorrotordimensjoner
1. Inspeksjonsformål
Inspiser nøkkeldimensjonene til motorrotorens ytre ring (som akselhullets diameter og magnetringens monteringsdiameter) for å sikre at hver dimensjon er innenfor en toleranse på 2 mikron. Dette minimerer vibrasjon og sikrer ensartet magnetfeltrotasjonskraft under rotorrotasjon.
2. Inspeksjonsutstyr
Et digitalt mikrometer med høypresisjonsmålemuligheter brukes. Kalibrering er fullført før måling for å sikre datanøyaktighet.
3. Inspeksjonsprosedyre
Bruk vernehansker, fjern motorrotorkomponenten som skal inspiseres og plasser den stødig på inspeksjonsbordet.
Betjen det digitale mikrometeret, innrett det med akselhullets diameter, magnetringens monteringsdiameter og andre inspeksjonspunkter. Mål sakte dypt, les og registrer dataene. For eksempel er akselhulldiameteren vist i denne målingen 19,998 mm (dette er eksempeldata; faktiske fullstendige inspeksjonsdata må brukes).
Gjenta målinger på forskjellige steder for å sikre datakonsistens og sammenlign dimensjonene spesifisert på tegningen med toleransen på 2 mikron.
4 Testresultater
Testing avslørte at alle nøkkeldimensjoner til motorrotorens ytre ring (som akselhullets diameter og den magnetiske ringens monteringsdiameter, som er gjenstand for ytterligere verifisering) var innenfor en toleranse på 2 mikron, og oppfyller tegningens dimensjonskrav. Dette sikrer minimal rotorvibrasjon og jevn magnetfeltrotasjonskraft under rotorrotasjon.
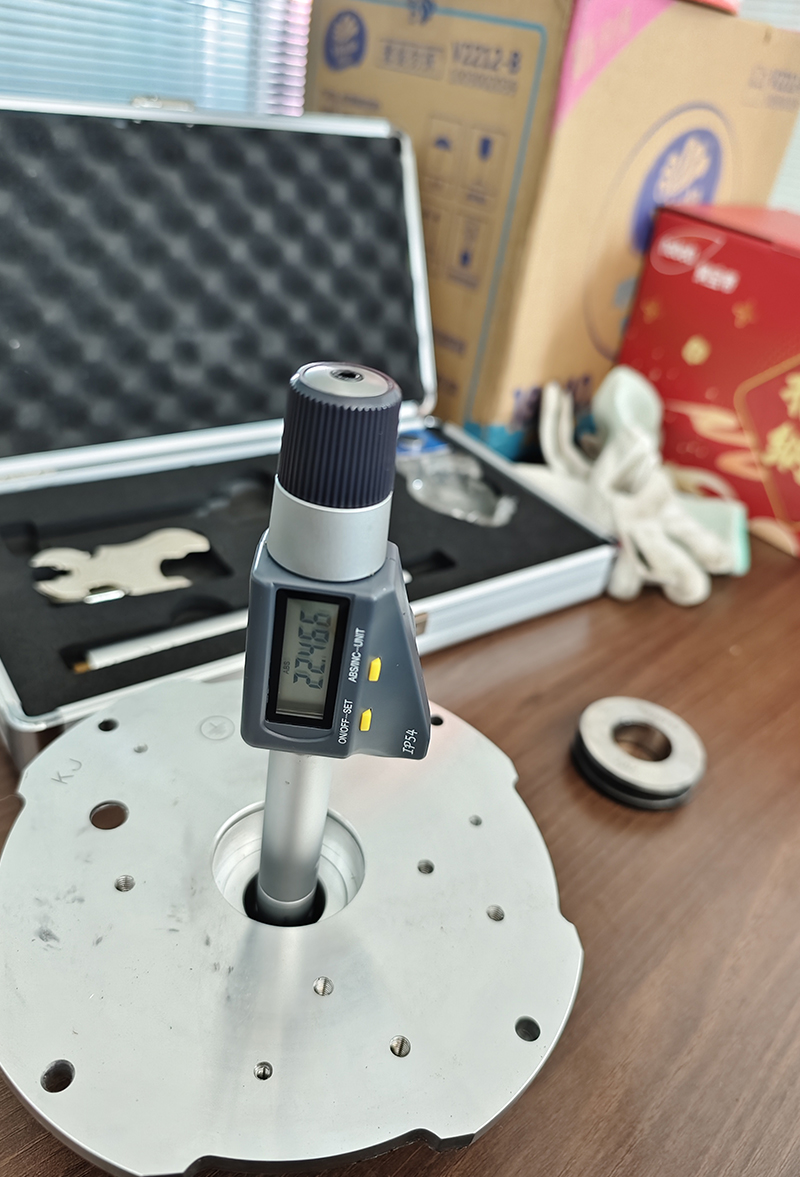
Motordeler (bakhus) inspeksjon av inngående materiell
1. Inspeksjonsformål
I henhold til tegningskravene inspiseres motorens bakhus etter mottatt. Nøkkeldimensjoner er nøyaktig målt og kontrollert for å sikre stabilitet etter installasjon.
2. Inspeksjonsutstyr
Et internt mikrometer (modell: ES-1) brukes. Dette utstyret har blitt kalibrert før inspeksjon for å sikre at målenøyaktigheten oppfyller inspeksjonskravene.
3. Inspeksjonsprosess
Utseendeinspeksjon: En foreløpig inspeksjon av motorens bakhus utføres for å bekrefte at det ikke er noen synlige overflatedefekter som sprekker, pinholes eller deformasjoner, og at det ikke er noen kosmetiske problemer som vil påvirke etterfølgende dimensjonsmålinger eller motormontering.
Dimensjonsmåling
Plasser motorens bakre hus sikkert på en ren, flat arbeidsbenk for å forhindre bevegelse eller risting under måleprosessen.
I henhold til dimensjonskravene som er angitt på tegningen, brukes et innvendig mikrometer for å måle nøkkeldimensjonene til det bakre huset, inkludert indre diameter, hulldiameter og spaltebredde. For eksempel, når du måler en spesifikk indre diameter, sett den innvendige mikrometeren sakte inn i hullet og roter den forsiktig for å sikre full kontakt og riktig plassering av målespissen. Etter at lesingen har stabilisert seg, les og registrer dataene. Denne gangen viser den indre diameteren 26,071 mm (eksempeldata; faktiske målinger bør registreres i detalj basert på spesifikke omstendigheter).
For hver kritiske dimensjon, utfør minst tre målinger på forskjellige steder for å minimere målefeil. Registrer måledataene nøye etter hver måling.
4. Inspeksjonsresultater
Dimensjonssammenligning: Sammenlign de målte dimensjonene med dimensjonene spesifisert på tegningen, og beregn dimensjonsavviket. Etter inspeksjon er avvikene for hver kritiske dimensjon innenfor toleranseområdet på mindre enn 2 mm, og oppfyller tegningskravene.
Generell konklusjon: Basert på den visuelle inspeksjonen og dimensjonsmålingen av motorens bakhus, oppfyller denne batchen av innkommende motorhusmaterialer kravene til dimensjonsnøyaktighet og kan sikre driftsstabiliteten til motoren etter installasjon. Denne bunken med innkommende materialer for motorhus har blitt ansett som kvalifisert.
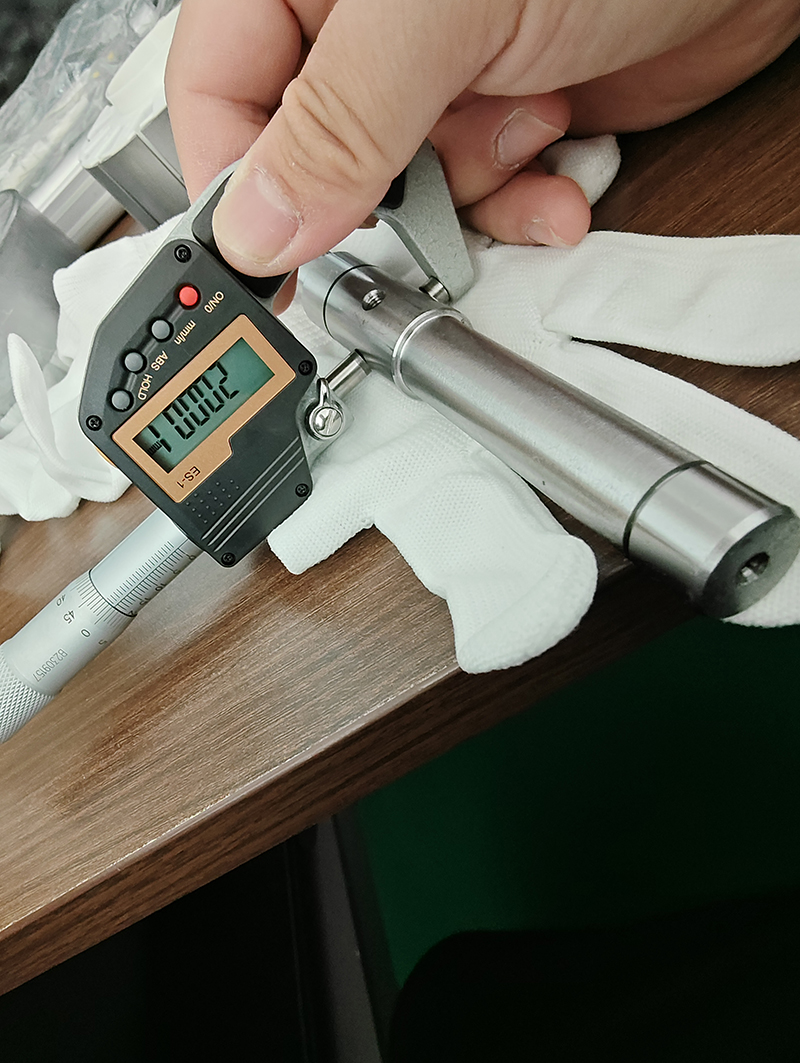
Motoraksel inngående materiale QC prøvetakingsinspeksjonsrapport
1. Inspeksjonsformål
Innkommende motoraksler tas prøver for inspeksjon. Nøkkeldimensjoner (lagerposisjon og lengde) måles for å sikre at toleranser oppfyller standarder (lagerposisjon ≤ 0,003 mm, lengde ≤ 0,3 mm) for å sikre stabil motordrift. Siden motorakselen er en kjernekomponent, påvirker dimensjonsnøyaktigheten ytelsen betydelig.
2. Inspeksjonsutstyr
Kalibrerte ytre mikrometer og skyvelære brukes for nøyaktig måling av akseldimensjon. Utstyrets nøyaktighet oppfyller inspeksjonskravene.
3. Inspeksjonsprosess
Sampling Selection: Velg tilfeldig prøver fra den innkommende batchen av motoraksler i henhold til [spesifikke prøvetakingsregler, for eksempel GB2828] for å sikre representativitet.
Dimensjonsmåling
Lagerposisjonsdimensjoner: Bruk et utvendig mikrometer for å forsiktig montere installasjonsstedet for motoraksellageret. Mål flere seksjoner av motorakselen, registrer dataene, beregn toleransene og sjekk for toleranser på ≤ 0,003 mm.
Lengde: Bruk en skyvelære for å måle motoraksellengden i begge ender og i midten, ta gjennomsnittet av verdiene og avgjør om feilen er ≤ 0,3 mm.
Dataregistrering og analyse: Registrer måledataene i detalj, sammenlign dem med standardfeilområdet, og analyser prøvens dimensjonale samsvar.
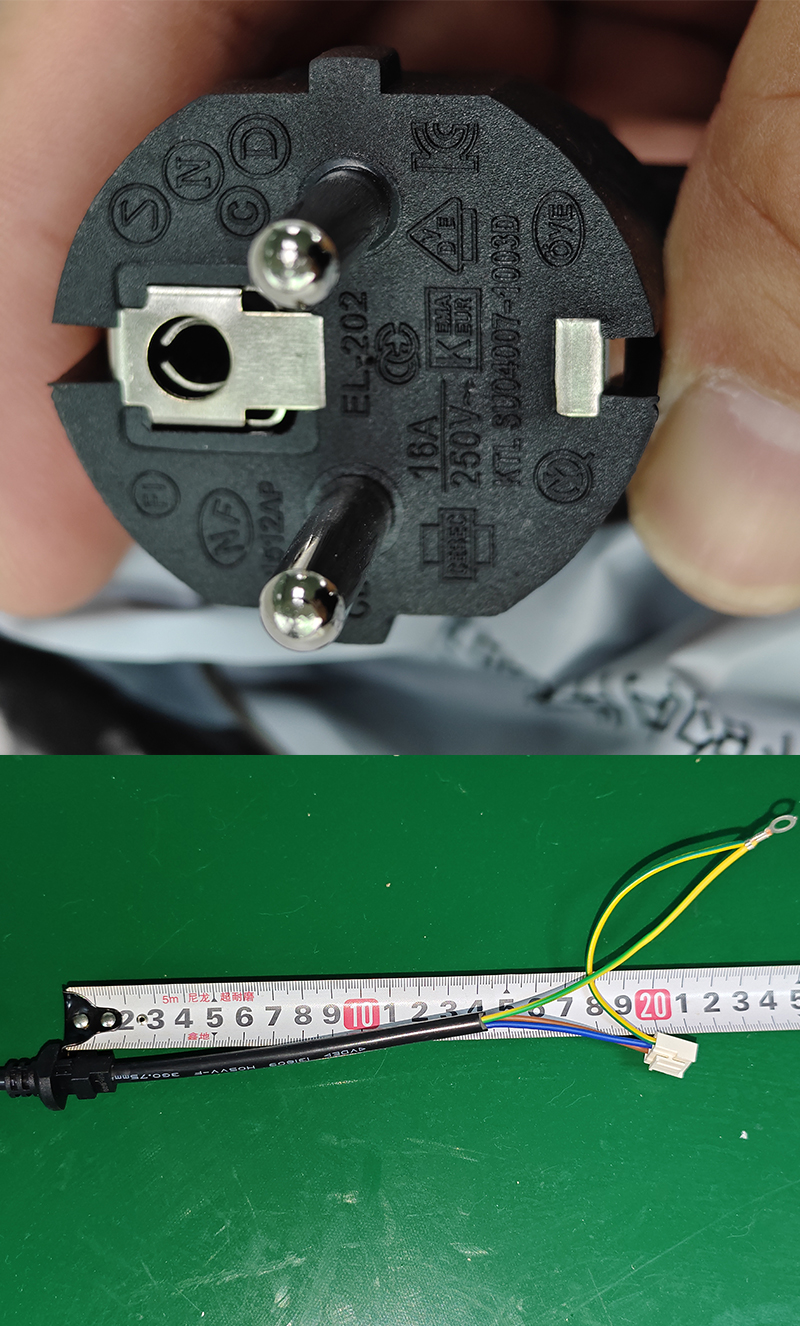
Strømledning Inspeksjonsrapport for innkommende materiale
1. Inspeksjonsformål
Innkommende strømledninger blir grundig inspisert, og dekker dimensjoner (ledningslengde, diameter og kappetykkelse) og trykt innhold (ledning og støpsel) for å sikre at modellen overholder sikkerhetsforskriftene og oppfyller sikkerhetssertifiseringskravene til kundens lokale marked, og dermed sikre produktoverholdelse og kvalitet.
2. Inspeksjonsutstyr
En kalibrert linjal og skyvelære (digitalt display) brukes for nøyaktig dimensjonsmåling. Visuell inspeksjon av trykt innhold er hjulpet av en standard lyskilde og sikkerhetsdokumentasjon.
3. Inspeksjonsprosess
(I) Dimensjonsmåling
Ledningslengde: Plasser en linjal langs strømledningens akse og mål den effektive lengden på ledningen. Registrer dataene og kontroller for samsvar med den utformede verdien.
Snordiameter: Bruk en skyvelære for å måle diameteren på ledningen på forskjellige steder. Gjennomsnitt de målte verdiene flere ganger for å finne ut om ledningen oppfyller spesifikasjonstoleransene.
Skalltykkelse: Trykk forsiktig kaliperen mot den ytre overflaten av ledningen for å måle og beregne tykkelsen for å sikre samsvar med isolasjons- og sikkerhetsforskrifter.
(2) Utskriftsinspeksjon
Linjeutskrift: Under tilstrekkelig lys, inspiser modellnummeret, spesifikasjonene og annen informasjon som er trykt på overflaten av linjen visuelt for å bekrefte samsvar med sikkerhetsforskrifter. Kontroller klarheten og fullstendigheten til utskriften.
Pluggutskrift: Se modellnummeret, sertifiseringsmerkingene og annen informasjon som er trykt på pluggens overflate. Basert på sikkerhetsdokumentasjon, bekreft samsvar med modellen og merkingsspesifikasjonene spesifisert av kundens lokale sikkerhetssertifisering.
Instruksjonsbok inspeksjon av innkommende materiell
Testelementer og resultater
(1) Oppdagelse av innholdsutskriftsfeil
Innholdet i manualen ble kontrollert side for side og avsnitt for avsnitt. Det ble ikke funnet stavefeil, setningslogikkfeil, informasjonsutelatelser og andre trykkfeil. Innholdet var nøyaktig og fullstendig.
(2) Deteksjon av innholdsklarhet
Ved å observere under naturlig lys og ekstra lyskilder, ble teksten og mønstrene i håndboken trykket tydelig, blekket ble jevnt fordelt, og det var ingen uskarphet, spøkelser, falming og andre problemer som påvirker lesingen, og oppfyller normale lesekrav.
(3) Materialdeteksjon
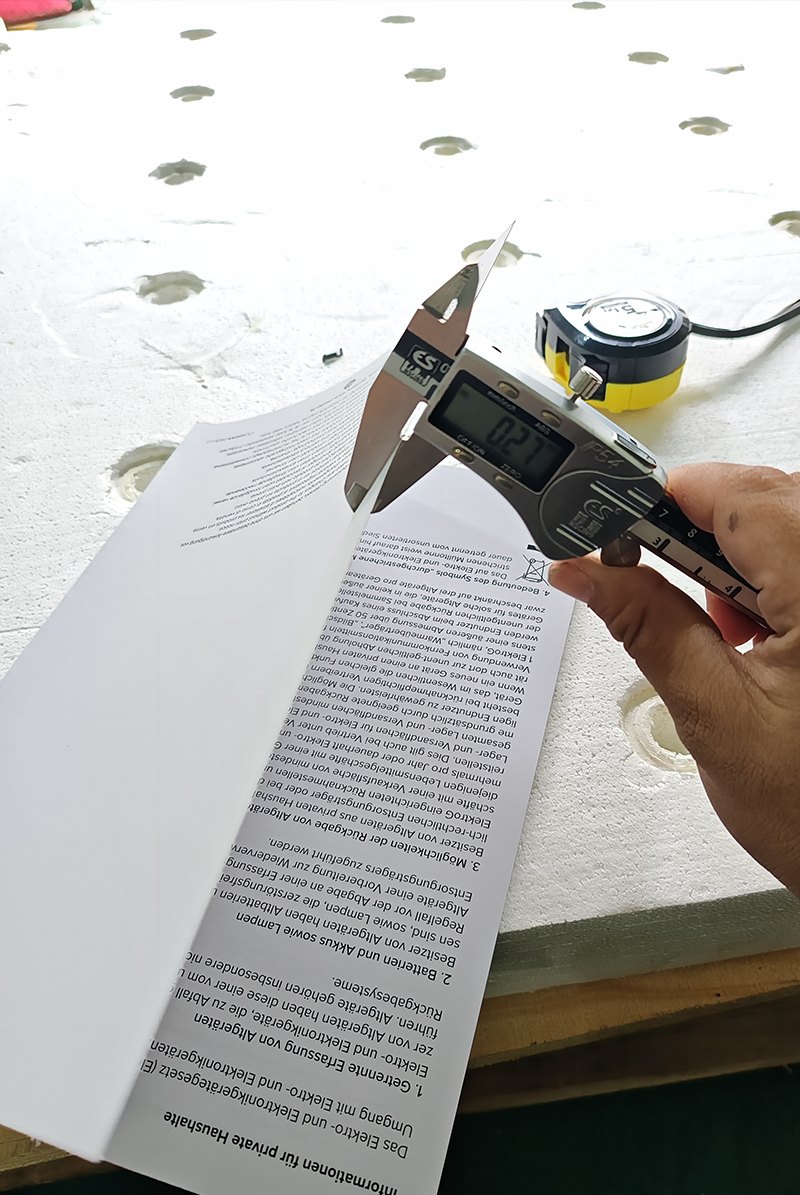
Ved å bruke [spesifikke materialidentifikasjonsmetoder, for eksempel forbrenningsmetode, komponentanalyseinstrumentdeteksjon, etc., som må kombineres med faktiske forhold], ble papirmaterialet som ble brukt i håndboken testet for å bekrefte at materialet samsvarer med [kundekravet materialnavn] som kreves av kunden, og de fysiske egenskapene til papiret som tykkelse og seighet oppfyller standardene. Papirtykkelsen ble målt med en skyvelære [spesifikke måledata, slik som denne målingen viser 0,27 mm, kombinert med kundekrav for å avgjøre om den oppfyller standarden], som er innenfor materialparameterområdet som kreves av kunden.
(4) Dimensjonell inspeksjon: Bruk skyvelære, målebånd eller andre verktøy for å måle dimensjonene til bruksanvisningen, inkludert lengde, bredde og tykkelse. Etter måling sammenligner du dimensjonene på hver side av bruksanvisningen (spesifikke måledata) med kundens nødvendige dimensjoner (kundeønskede dimensjoner). Dersom avvikene er innenfor tillatte toleranser, anses dimensjonene som akseptable.
Inspeksjonsrapport for innkommende material for komplette maskinkonstruksjonskomponenter
1. Inspeksjonsformål
Inspeksjon av innkommende materiell utføres på andre strukturelle komponenter i den komplette maskinen (som øvre og nedre motorkoblinger, veggviftebraketter, etc.). Dimensjoner måles i henhold til tegningene, og dimensjonsfeil kontrolleres (maksimal dimensjonsfeil ≤ 2,5 mm, minimum dimensjonsfeil ≤ 1 mm) for å sikre riktig installasjon av hele maskinen og forbedre produktets holdbarhet.
2. Inspeksjonsutstyr
Bruk kalibrerte linjaler og skyvelære (som digitale skyvelære) for å sikre at målenøyaktigheten oppfyller inspeksjonskravene.
3. Inspeksjonsprosess
Foreløpig utseendeinspeksjon: Inspiser overflaten av komponentene for å bekrefte fravær av deformasjon, sprekker, grader og andre kosmetiske defekter som kan påvirke montering og ytelse.
Dimensjonsmåling: Basert på tegningene, bruk en linjal og skyvelære for å måle hver dimensjon (minst tre ganger) av motorkoblingene, veggviftebrakettene og andre komponenter flere ganger på forskjellige steder, og registrere dataene. For eksempel, for motorkoblingene, mål rørdiameteren og dimensjonene til tilkoblingsskoene; for veggviftebrakettene, mål rammelengden og monteringshullavstanden.
Feilbestemmelse: Sammenlign de målte dimensjonene med tegningskravene for å finne ut om feilen overskrider området (største dimensjonsfeil ≤ 2,5 mm, minste dimensjonsfeil ≤ 1 mm).
Innkommende inspeksjon av veggviftefester
Inspeksjon av øvre og nedre motorkoblinger
Komplette maskinkomponenter (inspeksjon av nettingdeksel)


